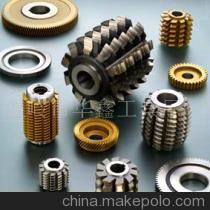
滚刀分类全解析 从结构到用途,一文掌握所有类型
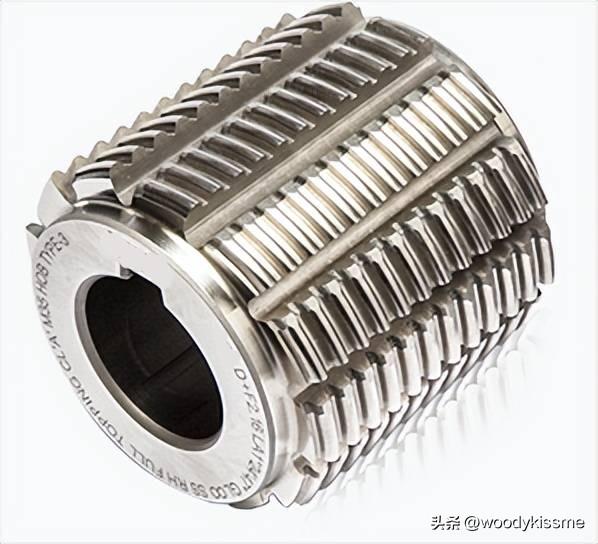
滚刀是齿轮加工中不可或缺的刀具,其分类方式多样,每种类型都有特定的应用场景。以下从结构、用途、齿形、材料等维度进行全面分类介绍,全是干货。
一、按结构分类
- 整体式滚刀:刀体与刀齿为一整体,常用高速钢制造,适用于中小模数齿轮加工,刚性好、精度高。
- 镶齿式滚刀:刀齿镶嵌在刀体上,刀体可重复使用,刀齿采用硬质合金或高速钢,适用于大模数齿轮,节省材料。
- 焊接式滚刀:刀齿焊接在刀体上,介于整体和镶齿之间,成本较低但精度稍差。
- 装配式滚刀:由多个刀片组装而成,便于更换和调整,适用于重型齿轮加工。
二、按用途分类
- 齿轮滚刀:最常用,用于加工渐开线圆柱齿轮,分为粗加工滚刀和精加工滚刀。
- 蜗轮滚刀:用于加工蜗轮,齿形与蜗杆匹配,分为径向进给和切向进给两种。
- 花键滚刀:加工矩形花键或渐开线花键,齿形按花键标准设计。
- 链轮滚刀:加工链条链轮,齿形符合链轮标准。
- 同步带轮滚刀:用于加工同步带轮齿形。
- 特殊齿形滚刀:如摆线滚刀、圆弧齿轮滚刀、三角花键滚刀等,针对特定齿形。
三、按齿形分类
- 渐开线滚刀:基本齿条齿形为直线,用于加工渐开线齿轮,是最常见类型。
- 阿基米德滚刀:轴向剖面为直线,铲磨方便,用于一般精度齿轮。
- 法向直廓滚刀:法向剖面为直线,用于加工高精度齿轮。
- 摆线滚刀:齿形为摆线,用于摆线齿轮或摆线马达转子。
- 圆弧滚刀:齿形为圆弧,用于圆弧齿轮。
四、按材料分类
- 高速钢滚刀:韧性好、工艺简单,适用于中低速切削,常见材料有M2、M35、M42等。
- 硬质合金滚刀:硬度高、耐磨性好,适用于高速切削,但脆性大,需刚性好的机床。
- 粉末冶金高速钢滚刀:性能介于两者之间,耐磨性和韧性兼顾。
- 涂层滚刀:在高速钢或硬质合金表面涂覆TiN、TiAlN等,提高耐磨性和寿命。
五、按加工精度分类
- AAA级:高精度滚刀,用于精密齿轮加工。
- AA级:精密级,用于较高精度齿轮。
- A级:普通级,用于一般精度齿轮。
- B级:粗加工级,用于粗加工或低精度齿轮。
六、按切削方式分类
- 轴向进给滚刀:沿工件轴线进给,用于加工直齿轮和斜齿轮。
- 径向进给滚刀:径向切入,用于加工蜗轮、花键等。
- 切向进给滚刀:沿工件切线方向进给,用于加工蜗轮等。
七、按模数大小分类
- 小模数滚刀:模数小于1mm,用于仪表、钟表等小齿轮。
- 中模数滚刀:模数1~10mm,通用机械齿轮。
- 大模数滚刀:模数大于10mm,用于重型机械、船舶等。
以上为滚刀的主要分类方式,实际选用时需结合工件材料、精度要求、机床条件等因素综合考虑。掌握这些分类,有助于正确选择和使用滚刀,提高加工效率和质量。